
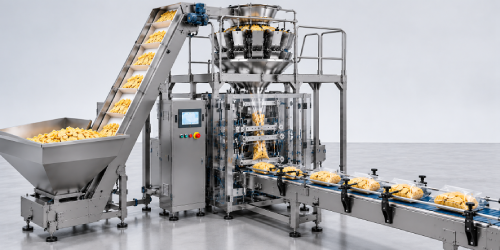
Batata chips: como escolher uma máquina empacotadora automática industrial?
Embalar batata chips exige cuidado com a quebra das fatias, a precisão do peso e a proteção contra umidade e oxigênio. Para esse produto, uma configuração bastante utilizada combina pesagem por múltiplas cabeças, empacotamento vertical e aplicação de nitrogênio. A escolha, porém, depende das características da batata, dos tamanhos dos pacotes e da produção que a indústria precisa entregar.
A máquina empacotadora automática recebe a porção dosada, forma a embalagem a partir de uma bobina, realiza as soldas e separa cada pacote. Quando integrada aos equipamentos de alimentação e pesagem, permite organizar um fluxo contínuo, com maior regularidade e menor dependência de operações manuais. O resultado depende do equilíbrio entre todas essas etapas.
Para quem compra equipamentos industriais, a decisão precisa considerar mais do que pacotes por minuto. Uma linha adequada deve preservar a aparência das chips, manter a vedação das embalagens e funcionar com estabilidade ao longo do turno. A análise técnica começa pelo produto real e termina na qualidade do pacote pronto.
O que torna o empacotamento de batata chips diferente?
Batata chips ocupa bastante espaço em relação ao próprio peso e apresenta elevada fragilidade. Isso significa que um pacote leve pode exigir um volume relativamente grande e que transferências mal planejadas podem aumentar a quantidade de fragmentos. Alturas de queda, velocidades e superfícies de contato merecem atenção desde a alimentação da linha.
A máquina industrial empacotadora precisa trabalhar com uma área de passagem compatível com as fatias e com o volume de cada porção. Se o produto atravessar um caminho estreito ou encontrar movimentos bruscos, pode quebrar ou chegar de maneira irregular à embalagem. Esse comportamento interfere na apresentação comercial e na repetibilidade do processo.
Outro ponto é a presença de óleo e temperos na superfície das batatas. Resíduos podem se acumular nos componentes e alcançar a região de solda, prejudicando o fechamento. Por isso, o projeto deve facilitar a limpeza, controlar a trajetória do produto e permitir ajustes que evitem a presença de fatias entre as áreas de selagem.
Como funciona uma linha automática para batata chips?
O processo começa com a chegada das batatas à alimentação do sistema de dosagem. Nessa etapa, o objetivo é distribuir o produto sem compactação excessiva e sem deixar o equipamento trabalhar alternadamente com excesso ou falta de alimento. Uma alimentação estável ajuda a manter o ritmo e a precisão das porções.
Depois da pesagem, a quantidade selecionada segue para o conjunto que forma o pacote. O filme é desenrolado da bobina e conduzido ao redor de um tubo formador. O equipamento executa a solda longitudinal e as soldas transversais, seguindo uma sequência coordenada com a liberação do produto.
As etapas principais podem ser organizadas assim:
- Alimentação e distribuição das batatas.
- Pesagem da porção programada.
- Formação da embalagem.
- Aplicação de gás, quando prevista no processo.
- Entrada do produto e fechamento.
- Corte e saída do pacote.
- Inspeção e encaminhamento para acondicionamento.
Qual sistema de dosagem faz sentido para chips?
Pesagem por múltiplas cabeças
A balança de múltiplas cabeças distribui o produto entre diferentes conjuntos de pesagem. O controle seleciona uma combinação de porções para se aproximar do peso desejado e libera essa combinação para o empacotamento. Essa solução é utilizada em produtos de formato irregular, mas precisa de configuração adequada à fragilidade das chips.
A precisão obtida não depende apenas da quantidade de cabeças. Distribuição das batatas, dimensões dos recipientes, comportamento do tempero e velocidade de alimentação também influenciam o resultado. Uma balança tecnicamente adequada pode apresentar desempenho insatisfatório se receber produto de maneira instável ou operar fora das condições previstas.
Na avaliação do dosador, observe:
- Peso médio efetivamente entregue.
- Variação entre pacotes consecutivos.
- Quantidade de produto entregue acima do alvo.
- Formação de fragmentos durante a passagem.
- Facilidade para remover resíduos.
- Regularidade nas diferentes gramaturas.
Como reduzir a quebra das batatas?
Transferências suaves e alturas controladas
A quebra pode começar antes de o produto chegar ao empacotamento. Uma descarga elevada, uma curva inadequada ou um transportador operando de maneira agressiva pode comprometer as fatias. Avaliar somente o pacote final dificulta identificar a origem do problema, especialmente quando a linha possui vários pontos de transferência.
O caminho mais útil é comparar amostras retiradas em etapas diferentes. Observe o produto antes da alimentação, depois da pesagem e na saída da embalagem. Para que a comparação tenha valor, utilize um critério consistente de classificação de fatias e fragmentos, com quantidades de amostra semelhantes em cada ponto.
Entre os recursos que merecem avaliação estão:
- Redução de quedas desnecessárias.
- Superfícies de contato com acabamento adequado.
- Alimentação sem acúmulo excessivo.
- Guias que conduzam o produto suavemente.
- Ajustes de vibração compatíveis com as fatias.
- Sincronismo entre descarga e fechamento.
Para que serve o nitrogênio na embalagem?
O nitrogênio pode ser utilizado para reduzir a presença de oxigênio dentro do pacote. Esse cuidado ajuda a limitar a oxidação da gordura, associada à perda de qualidade sensorial. A atmosfera gasosa também contribui para acomodar o produto, embora não elimine danos causados por compressão, quedas ou acondicionamento inadequado.
Ao integrar nitrogênio à máquina empacotadora automática, é necessário avaliar vazão, ponto de aplicação, tempo disponível e características da embalagem. Injetar gás sem medir o resultado pode gerar consumo elevado e proteção insuficiente. O processo deve ser verificado por meio da análise do oxigênio residual e de testes de conservação.
Não existe uma regulagem universal que sirva para qualquer pacote. Volume interno, velocidade, barreira do filme e integridade das soldas alteram o desempenho. O gás precisa ter especificação apropriada ao uso alimentar, e as condições de fornecimento devem ser compatíveis com o consumo da linha e com os procedimentos de qualidade da indústria.
Qual embalagem ajuda a preservar a crocância?
Barreira, resistência e capacidade de selagem
A crocância depende, entre outros fatores, do controle da entrada de umidade. Já a estabilidade da gordura exige atenção à exposição ao oxigênio. Por isso, a escolha do material deve considerar as propriedades de barreira necessárias para o produto, as condições de distribuição e o prazo de validade que se pretende validar.
Também é preciso verificar se o filme trabalha bem no equipamento. Um material pode oferecer boa proteção e apresentar dificuldades de transporte ou fechamento quando submetido à cadência desejada. Espessura, atrito, estrutura e faixa de selagem devem ser avaliados em conjunto, utilizando a bobina prevista para a produção comercial.
Antes da aprovação, confira:
- Barreira à umidade e ao oxigênio.
- Resistência das soldas.
- Comportamento nas velocidades pretendidas.
- Resistência a perfurações e manuseio.
- Regularidade dimensional da bobina.
- Compatibilidade com a aplicação de gás.
- Adequação ao contato com alimentos.
Como definir a capacidade de produção?
Comece pela demanda em pacotes e pela gramatura de cada apresentação. Depois, converta esse volume para quilogramas por hora. Essa conta ajuda a verificar se a alimentação, a pesagem e as etapas anteriores conseguem acompanhar o ritmo esperado. A capacidade comercial precisa fazer sentido para a linha inteira.
Considere um exemplo ilustrativo: uma operação que produz 60 pacotes de 100 g por minuto movimenta 360 kg por hora enquanto está efetivamente funcionando nessa condição. Ao longo do turno, trocas de bobina, limpeza, ajustes e outras interrupções reduzem o volume entregue. A produção planejada deve considerar essas perdas de tempo.
Na especificação da máquina empacotadora, diferencie velocidade máxima demonstrada de capacidade sustentada. Solicite testes suficientemente longos para observar estabilidade, qualidade e necessidade de intervenção. Um pico rápido de velocidade tem pouco valor se vier acompanhado de variação de peso, fechamento irregular ou aumento de quebra.
Quais tamanhos de pacote devem entrar no projeto?
Pacotes individuais e apresentações maiores podem exigir configurações diferentes de formação, dosagem e descarga. A faixa de pesos precisa ser informada antes da compra, junto das dimensões pretendidas. Apenas indicar uma gramatura mínima e uma máxima pode deixar de fora limitações importantes relacionadas ao volume ocupado pelas chips.
O tamanho da embalagem deve acomodar o produto e o espaço interno previsto para a atmosfera gasosa. Um pacote apertado pode prejudicar a acomodação das fatias. Um pacote excessivamente grande aumenta o consumo de material e ocupa mais espaço no transporte, sem necessariamente oferecer uma vantagem proporcional de proteção.
Prepare uma relação com:
- Peso nominal de cada apresentação.
- Largura e comprimento do pacote.
- Tipo e dimensões das soldas.
- Material da embalagem.
- Volume de produção por apresentação.
- Frequência das trocas.
- Configurações necessárias para novos produtos.
O que verificar na qualidade da selagem?
Temperatura, pressão e tempo de contato
Uma solda confiável depende da combinação entre material, temperatura, pressão e tempo de contato. Aumentar a temperatura indiscriminadamente não resolve qualquer falha e pode danificar o filme. O ajuste precisa produzir um fechamento consistente dentro da velocidade de trabalho, sem deformações que comprometam a embalagem.
Resíduos na região de fechamento merecem investigação específica. Quando fatias ou temperos ficam presos entre as superfícies de selagem, o pacote pode apresentar caminhos de vazamento. Nesses casos, o problema pode estar relacionado ao tempo de descarga, à distribuição do produto ou à coordenação dos movimentos, além das condições térmicas.
A inspeção deve incluir aparência das soldas, resistência e testes de vazamento apropriados à embalagem. Quando há aplicação de nitrogênio, a análise do oxigênio residual complementa a avaliação do processo. Esses controles devem seguir critérios definidos pela área de qualidade, com registros que permitam identificar desvios e acompanhar correções.
Como organizar limpeza e troca de sabores?
Óleo e temperos exigem uma rotina de limpeza compatível com o equipamento e com o risco do processo. Componentes difíceis de acessar aumentam o tempo necessário e podem favorecer o acúmulo de resíduos. Durante a avaliação de compra, peça uma demonstração prática de desmontagem e acesso às partes que entram em contato com o alimento.
A troca entre sabores precisa considerar ingredientes alergênicos, quando presentes nas formulações. Resíduos de uma receita podem passar para a seguinte se o procedimento não for adequado. A limpeza deve ter eficácia verificada conforme o risco identificado, e não apenas ser considerada suficiente porque o equipamento parece visualmente limpo.
Verifique especialmente:
- Acesso a calhas, recipientes e guias.
- Remoção dos componentes de contato.
- Pontos onde temperos ficam retidos.
- Métodos de limpeza permitidos.
- Necessidade de ferramentas.
- Tempo real de desmontagem e montagem.
- Condições para inspeção antes da retomada.
Quais integrações evitam gargalos?
O rendimento depende da comunicação entre alimentação, pesagem, empacotamento e saída. Se uma etapa parar e as anteriores continuarem enviando produto, podem ocorrer acúmulos, desperdícios e quebra. A lógica de controle precisa prever essas situações, permitindo interromper e retomar o fluxo de maneira organizada.
A máquina empacotadora automática pode trabalhar com verificação de peso, identificação de lote e sistemas de inspeção. A seleção desses recursos deve acompanhar o plano de qualidade e as características da embalagem. A estrutura do filme, por exemplo, precisa ser considerada na escolha e na posição de determinados métodos de detecção.
Também observe o que acontece depois do pacote pronto. Esteiras, mesas de coleta e operações de encaixotamento devem preservar o produto e acompanhar a cadência. Uma saída congestionada pode anular parte dos benefícios da automação, provocando interrupções frequentes ou manuseio excessivo das embalagens.
Como avaliar o investimento e o custo de operação?
O orçamento completo inclui mais do que o equipamento principal. Alimentação, dosagem, transporte, inspeção, fornecimento de gás e adaptações de instalação podem representar parcelas relevantes. Comparar propostas sem verificar esses itens pode levar à escolha de uma solução aparentemente econômica, mas incompleta para a operação.
Na avaliação da máquina empacotadora, considere consumo de filme, nitrogênio, energia e ar comprimido, quando utilizado. Acrescente manutenção, componentes de reposição e tempo de limpeza. A quantidade de produto entregue acima do peso programado também deve entrar na conta, pois pequenos excessos se acumulam em grandes volumes.
Para analisar o retorno, organize:
- Investimento total instalado.
- Produção efetivamente vendável.
- Redução esperada de perdas.
- Alteração nos custos de operação.
- Necessidade de treinamento e manutenção.
- Ganho financeiro mensal estimado.
- Prazo de retorno em cenários conservador e favorável.
Como testar antes de fechar a compra?
Produto e embalagem reais
O teste deve utilizar batatas representativas da produção e a estrutura de filme prevista para uso comercial. Uma demonstração com outro alimento pode comprovar movimentos mecânicos, mas não esclarece como as chips se comportam nas transferências, na pesagem e no fechamento. Também vale testar sabores com características diferentes.
Defina os critérios de aceitação antes do ensaio. Registre velocidade sustentada, pesos, pacotes rejeitados, qualidade das soldas e intervenções necessárias. Quando houver aplicação de gás, acompanhe consumo e oxigênio residual. A proporção de fragmentos deve ser comparada com a condição do produto na entrada, usando o mesmo método de avaliação.
Inclua situações que fazem parte da rotina:
- Partida e parada da linha.
- Retomada depois de uma interrupção.
- Troca de bobina.
- Mudança de gramatura.
- Alteração de receita.
- Limpeza dos componentes.
- Rejeição de um pacote fora do padrão.
Quais requisitos de instalação precisam ser conferidos?
Antes de definir o espaço, considere a altura total do conjunto, as plataformas de acesso e as áreas necessárias para manutenção. O equipamento precisa caber e permitir trabalho adequado ao redor. Rotas de abastecimento, movimentação de bobinas e retirada de produto também devem entrar no desenho da instalação.
Confirme os requisitos de energia, aterramento, ar comprimido e fornecimento de gás, conforme a configuração. As condições ambientais e os procedimentos de higienização precisam ser compatíveis com os componentes instalados. Essa verificação reduz o risco de descobrir necessidades de adaptação somente quando o equipamento chegar.
A segurança deve fazer parte da avaliação desde o projeto. Proteções, acessos, paradas de emergência e procedimentos de intervenção precisam ser adequados aos riscos da instalação. Treinamento, documentação e manutenção planejada completam esse cuidado e ajudam a reduzir improvisos durante ajustes, desobstruções e trocas de formato.
Quais erros mais prejudicam a decisão?
O erro mais comum é escolher apenas pela velocidade anunciada. A experiência técnica aplicada a esse tipo de projeto mostra a importância de observar o pacote vendável: peso adequado, boa apresentação, fechamento confiável e qualidade preservada. Uma cadência elevada perde valor quando exige retrabalho ou gera muitas rejeições.
Outro erro é tratar flexibilidade como uma característica genérica. Um equipamento pode aceitar diferentes pesos e ainda exigir componentes adicionais, ajustes demorados ou limitações de velocidade em algumas apresentações. Cada formato importante para o negócio deve ter suas condições de funcionamento esclarecidas na proposta e demonstradas quando possível.
Evite principalmente:
- Comprar sem testar o produto.
- Comparar propostas com escopos diferentes.
- Ignorar o custo do gás e do filme.
- Desconsiderar a quebra nas transferências.
- Aprovar apenas pela aparência do pacote.
- Presumir um prazo de validade sem validação.
- Deixar assistência e reposição fora da negociação.
Como fazer uma compra adequada para a operação?
A escolha começa por uma especificação clara: características das chips, pesos, embalagens, demanda e critérios de qualidade. Com esses dados, fica mais fácil avaliar o conjunto de alimentação, pesagem, formação, selagem e inspeção. A configuração adequada é aquela que consegue atender essas necessidades de maneira repetível.
Antes da contratação, reúna os compromissos técnicos em uma proposta verificável. Capacidade por apresentação, condições dos testes, itens incluídos, responsabilidades de instalação e treinamento precisam estar claros. Também estabeleça como será feita a aceitação do equipamento e quais resultados serão observados na partida da produção.
Para embalar batata chips com qualidade, produtividade e controle de custos, o principal é equilibrar delicadeza no manuseio, precisão de dosagem e proteção da embalagem. Uma compra bem conduzida transforma esses objetivos em critérios mensuráveis e oferece uma base mais segura para ampliar a produção conforme a demanda.